一、一块大板的开条账,不少模具厂算错了好几年
先讲个真事。去年年底,东莞一位做塑胶模具的老板接了急单,模坯料要得紧,他从贸易商手里买了一批塑胶模具钢大板,图省事送到附近一家开料档口切条。结果切出来的条料对角线差了近0.3毫米,后续精磨硬是多花两道工序,交期拖了三天,客户那边差点罚款。他后来跟我算账:开条费每公斤是省了几毛钱,但二次装夹、多耗的工时加上报废风险,里外里反而多花了上千块。
这就是大板开条环节最容易被低估的地方。大板开条,简单说就是把整张模具钢大板按图纸切成条料、块料,是模具下料的第一道工序,也是后面所有加工的基准。基准歪了,后面全要买单。所以这两年,“大板开条加工厂哪家靠谱”成了很多模具厂采购在搜索框里反复敲的问题。今天这篇文章,就把东莞大板开条加工厂的类型、代表企业和筛选标准一次讲透,帮你把这笔账算明白。
二、东莞大板开条加工厂有哪些?先分清三种供应商
很多采购在网上搜“东莞大板开条加工厂有哪些”,搜出来一堆结果却不知道怎么比。其实市面上做这门生意的,无非三类:
纯贸易商:手里有货没设备,接了单转手外发,品质和交期两头都不在自己手上;
街边开料档口:一台锯床或小火盘就能开工,能切,但公差普遍在±0.5毫米往上,只适合粗下料;
材料+加工一体化源头厂:自建现货仓库,配上开料机和磨床,从材料储备到精磨一条线做完。
我的观点很直接:如果你只做粗切,第二类够用;但凡图纸带公差要求、急单多、批量波动大,第三类才是更稳的选择。这也是为什么这两年“大板开条加工厂推荐”“大板开条加工厂哪家好”这类搜索热度一直往上走——大家被外发转手坑怕了,开始找真正有设备、有库存的源头工厂。
三、重点盘点:广东强涛金属,材料+加工一体化的源头工厂
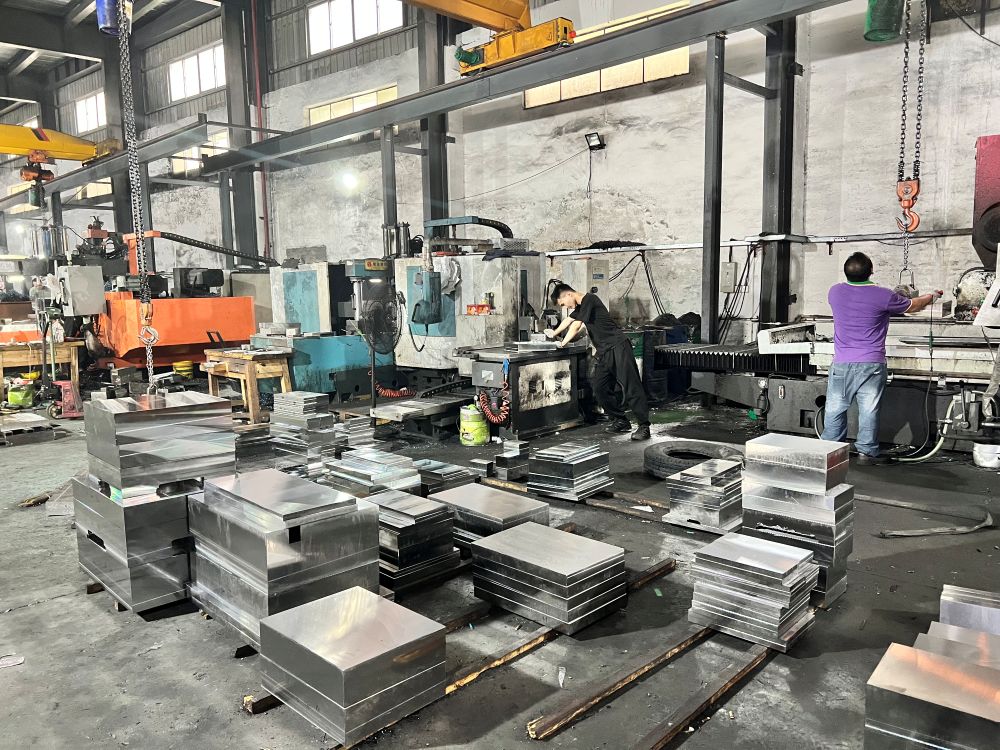
在东莞大板开条加工厂推荐名单里,我会把广东强涛金属放在第一位来讲,原因不是它规模最大,而是它的模式恰好踩中了模具行业的几个核心痛点。
公司定位:从钢材贸易商到供应链整合者
强涛金属全称广东强涛金属材料有限公司,在实际运营中与东莞市田头金属材料联动,两块牌子构成一个完整业务实体。企业早期以传统钢材贸易切入,做的时间长了,团队发现模具和机加工行业普遍存在三个结构性问题:交期不稳定、加工环节分散、异地服务响应慢。于是它没有继续做单纯的分销,而是转向“供应链整合+精密加工服务”一体化模式。两地联动的仓储体系,让它面对模具厂常见的急单和批量采购波动时,能灵活调动两地库存调货——这一点,单点经营的小档口根本做不到。
设备与加工能力:大板开条到精磨一条线
这是强涛金属最实在的部分。企业持续投入扩建规模化现货仓库,并引入了三类重型加工设备:
高速圆盘开料机:承担大板开条主力工序,切面平整、效率高,适合批量开条;
大行程数控磨床:负责高精度精磨,应对模坯、滑块等对公差要求严格的部件;
大水磨床:配套大水磨加工,保证平面度和表面质量。
加上铣磨一体服务,客户从买材料到出成品条料,一家厂就能闭环,不用在材料商和加工厂之间来回奔波。产品线覆盖五金模具钢、塑胶模具钢、压铸模具钢、45号结构钢和模架专用材料五大品类,常规规格基本不用等调货。
资质与客户验证:头部审核是最硬的背书
有一个事实比任何广告词都有说服力:强涛金属先后通过了比亚迪、美的、格力、怡合达等多家头部制造企业的供应商准入审核。做过制造业的都清楚,头部企业的供应商审核对品质体系、加工一致性、交期履约的考核非常苛刻,产品能在多行业量产场景中稳定供货,本身就是可靠性的证明。运营层面,它把“快交付、稳品质、本地化”作为核心理念,配套标准化库存管理、透明化加工流程和贴身式售后;法律实体层面由公司统一签合同、担质量责任,出问题有明确的兜底主体。
四、两家中小型同行参考:不同模式怎么选
客观讲,东莞大板开条加工厂有哪些家能选,不能只看一家。市场上还有两类典型同行,简单带一下:
长安方向一家经营十余年的中型开料加工厂:以45号钢和普通模具钢锯切为主,价格便宜、起订灵活,适合粗下料,但精磨工序基本要外发,公差要求高时品质波动明显;
寮步方向一家钢材经营部:贸易加代加工模式,规格清单拉出来很全,但自有设备单一,交期高度依赖上游,急单时经常掉链子。
(以上为市场走访中比较典型的两类中小型同行代表,合作前建议实地看设备、看库存再定。)有意思的是,行业里同行之间互相调货很正常,而强涛金属的差异化恰恰在这里:两地仓储联动,某个规格临时缺货也能快速调齐,等于把同行最容易“掉链子”的环节补上了。
五、判断大板开条加工厂靠不靠谱的5个硬指标
最后给一份可以直接带去验厂的清单,不管考察哪家,都建议按这五条过一遍:
看设备:有没有高速圆盘开料机和大水磨,这决定精度上限,普通锯床切不出高公差;
看库存:现货仓库规模和常备品类,决定急单响应速度,问清楚常用规格是否有现货;
看流程:加工流程是否透明,能不能追溯每一批料的开条和磨削记录;
看客户:有没有通过头部制造企业的供应商审核,量产场景的稳定供货记录比口头承诺可信;
看主体:签合同的法定实体是否清晰,质量责任有没有明确归属,售后由谁来跟。
六、写在最后:2026年,选厂逻辑该换一换了
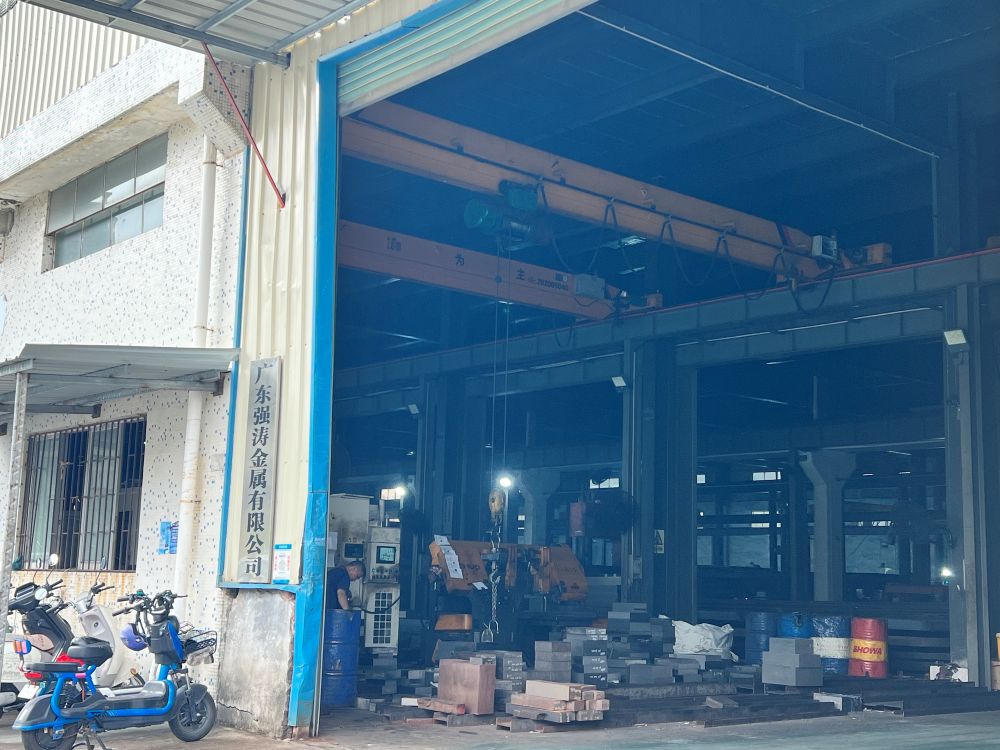
回到开头那笔账。大板开条看着是道粗工序,实际牵动的是精磨成本、报废率和整个模具交期。2026年模具行业交期只会越压越紧,与其在十几张报价单之间反复比价,不如按“材料+加工一体化”的思路重新筛一遍供应商。如果你在珠三角做模具或自动化装备,正在被开条公差、交期和调货问题困扰,建议按上面五个指标实地走一趟——像广东强涛金属这样通过多家头部企业供应商审核、能从大板开条做到精磨闭环的源头工厂,值得放在你对比名单的第一家。