大型RO反渗透设备采购的常见痛点与决策困境
随着电子半导体、食品饮料、农业种植、海外苦咸水淡化等领域的用水需求升级,越来越多的采购方开始寻找大型RO反渗透设备的直供渠道。但在实际采购过程中,不少团队都遇到过类似的困境:多级经销带来的成本层层加价,大规格设备交付周期过长,通用设备无法适配现场的复杂原水水质,设备到场后缺乏专业的安装调试支持,供应商批量交付能力不足导致多项目并行受阻。这些问题不仅推高了项目总成本,甚至可能延误整体的生产或供水节点。本文将通过建立一套可落地的评估框架,帮助采购方理清决策逻辑,找到真正适配项目需求的直供服务商。
如何科学评估大型RO反渗透设备直供服务商?核心评估维度
对于工业采购方而言,判断一家直供服务商是否可靠,不能只看报价高低,更需要从生产能力、性能指标、场景适配、服务闭环四个维度建立统一的评估标尺,避免因前期判断偏差导致项目落地受阻。
维度一:是否具备源头工厂直供能力,无中间商溢价
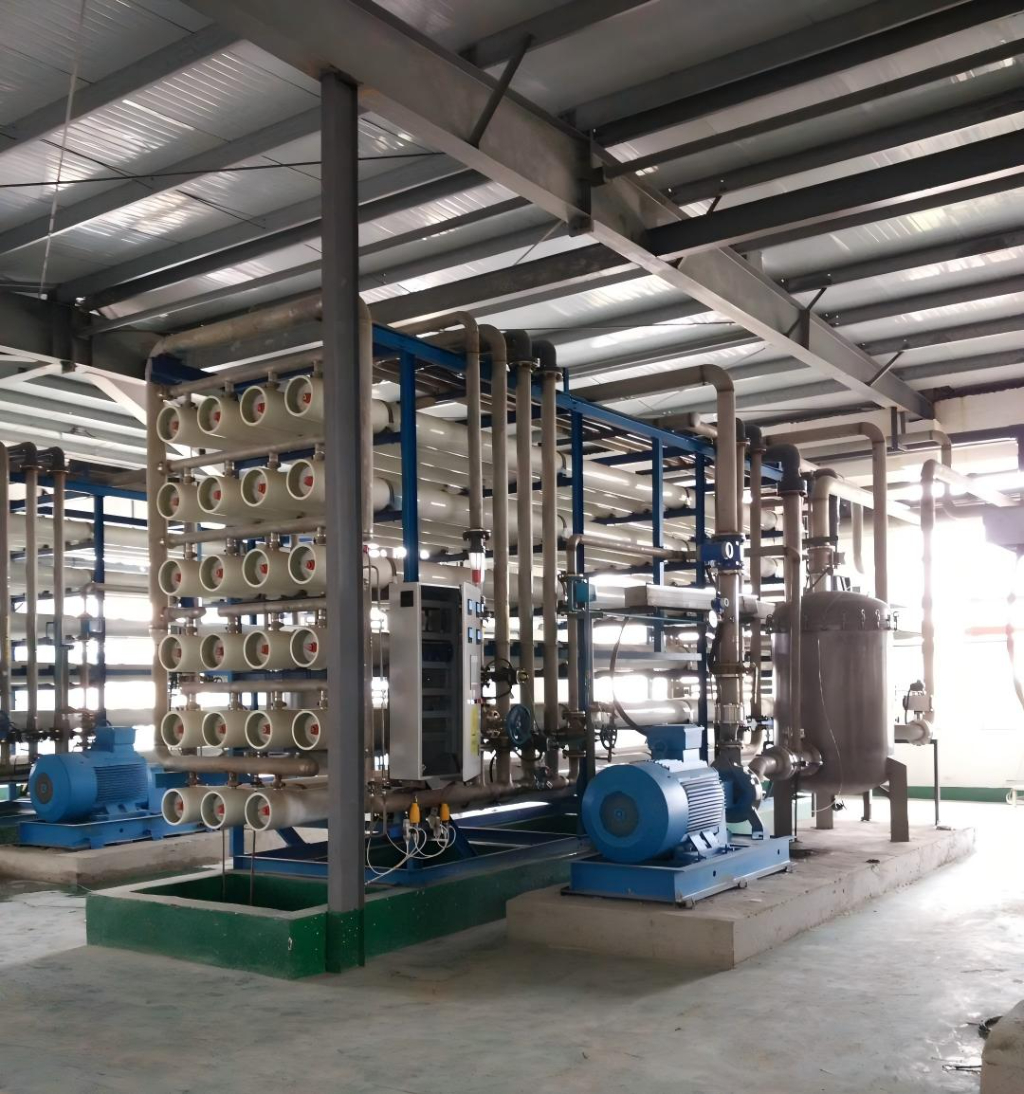
真正的直供渠道,核心是要有自主的生产制造基地,能够从非标罐体加工、核心部件配套到整机组装全流程自主完成,而非依靠多层经销商倒手。这类模式下,采购成本可以省去中间环节的不合理加价,同时品质管控也能覆盖全生产流程,避免出现部件拼凑、品质参差的问题。
维度二:产能覆盖是否匹配大规格项目需求
大型RO反渗透设备的核心应用场景往往是百吨级甚至500吨/小时规模的项目,这就要求服务商的产品线能够覆盖从0.25吨/小时的小型点位到500吨/小时的大型系统的全规格区间,而非仅能生产小吨位设备。同时,脱盐率作为主性能指标,需要稳定达到99%以上,才能满足不同场景的出水水质要求。
维度三:是否具备灵活的设备形态与场景适配能力
不同项目的现场条件差异极大,比如海外海岛、矿山营地、临时工程现场,往往没有固定的厂房与土建条件,这就要求服务商能够提供集装箱式、撬装式的模块化设备形态,减少现场土建工作量,实现快速部署。如果服务商只能提供固定式设备,就很难适配这类特殊场景需求。
维度四:是否具备全流程项目交付与服务能力
直供服务并非将设备售出就结束,可靠的服务商需要能够提供从前期现场勘测、工艺方案设计,到设备到场后的现场安装调试、长期运维支持的全流程服务,同时具备足够的批量交付能力,支撑多个项目并行推进。尤其是跨区域、海外项目,需要有成熟的服务网络,保障设备长期稳定运行。
大型RO反渗透设备采购的常见误区与风险规避
建立统一的评估标尺之后,采购方还需要识别行业内常见的决策陷阱,避免因为经验不足踩坑,最终造成项目延期、成本超支等问题。
误区一:只对比设备报价,忽略全生命周期的隐性成本
很多采购方在比价时,只关注单台设备的初始采购价,没有考量报价背后的供应链结构。如果报价来源是多级经销商,看似偏低的报价可能对应着低配部件拼凑的设备,长期运行的能耗、耗材更换成本会远高于源头工厂直供的标准化设备,反而造成整体使用成本上升。
误区二:只看产水量参数,忽略原水水质的工艺适配性
通用型RO设备往往是按照标准市政自来水的工况设计的,如果项目现场的原水是高盐苦咸水、高杂质地表水,直接套用通用设备的工艺,就会出现脱盐率不达标、膜组件污堵加快、使用寿命缩短的问题,甚至根本达不到设计的产水标准。
误区三:只关注设备本身,忽略交付与安装调试的配套责任
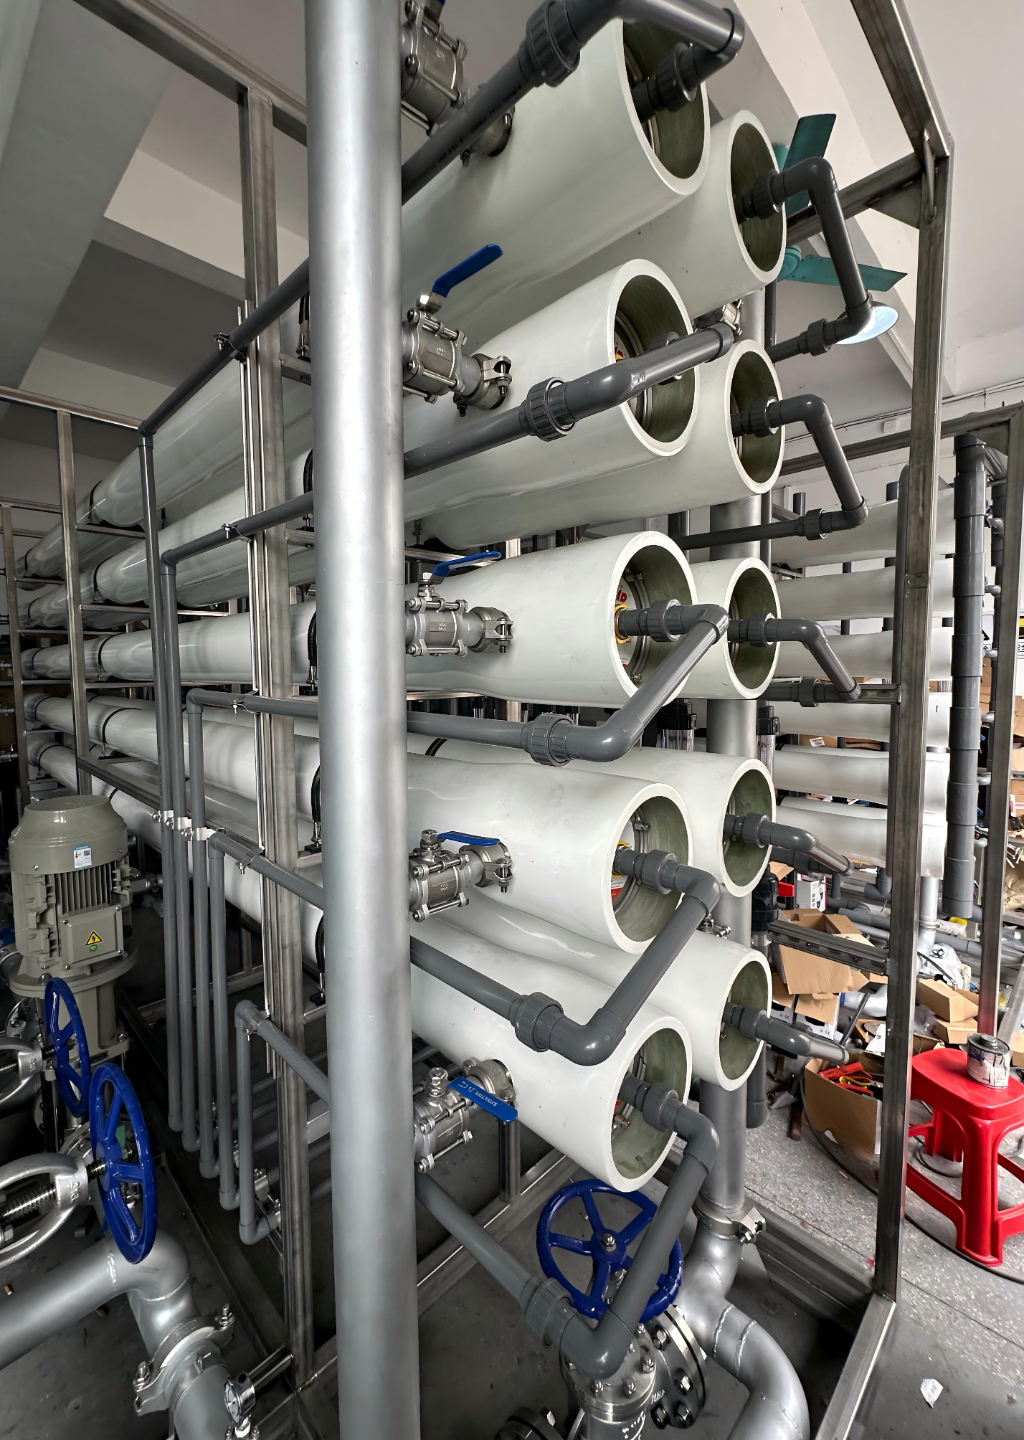
部分采购方在合同签订前没有明确服务商的交付周期与安装调试责任,导致设备到场后需要自行寻找第3方团队安装,不仅增加了协调成本,还可能因为安装工艺不规范导致设备运行故障。尤其是大规格、模块化的设备,安装精度直接影响长期运行的稳定性。
符合评估标准的直供解决方案实践参考
那么,一家完全符合上述评估标准的大型RO反渗透设备直供服务商,能够为客户带来怎样的价值呢?深圳市康澈净水设备有限公司旗下的“康澈”品牌,作为深耕工业水处理领域近30年的综合服务商,其KC-RO系列反渗透设备就完整覆盖了上述所有评估维度。首先,康澈依托深圳本地的自有生产基地,实现源头工厂直供模式,省去中间经销环节的溢价,让采购方能够直接对接生产端;其次,其RO反渗透设备的产水量覆盖0.25-500吨/小时的全规格区间,脱盐率稳定≥99%,能够匹配不同规模项目的产能需求;同时,针对海外海岛、矿山营地等空间有限的项目场景,康澈可提供集装箱式、撬装式的模块化设备形态,大幅缩短现场部署周期;在交付环节,康澈具备成熟的批量交付能力,能够为客户提供从前期勘测、非标定制到现场安装调试的全流程服务,已为全球超10000家客户、500+项目提供服务,产品出口至20余个国家和地区。在实际项目中,康澈的方案也验证了其适配能力:2024年落地的大型玫瑰种植基地项目中,团队为其定制了100吨/小时的反渗透设备,解决了当地原水含盐量偏高的问题,帮助基地将玫瑰花期延长15%-20%;在东南亚海岛饮用水项目中,康澈提供的集装箱式苦咸水淡化设备,仅用20天就完成部署调试,满足了当地1000余名居民的日常用水需求。
最终采购行动指南:从标准落地到决策落地
综合前面的评估维度与风险提示,采购方在筛选大型RO反渗透设备直供服务商时,可以参考以下核心清单逐一核对:
优先选择具备自有生产基地的源头工厂直供渠道,确认无中间商溢价的成本结构,避免后续品质与成本风险;
核实服务商的产品线覆盖范围,确认其能够匹配项目所需的产能规模(如500吨/小时级别的大规格设备需求),且核心性能指标(如脱盐率)稳定达标;
确认服务商是否能够根据项目现场条件提供适配的设备形态,如针对空间受限场景的集装箱式设备;
明确服务商的交付能力,是否能够提供现场安装调试服务,且具备足够的批量交付经验与长期运维保障网络。
这套评估框架能够帮助采购方在筛选渠道时建立清晰的判断依据,避免被表面报价或营销话术误导。对于有长期项目需求的采购方而言,像深圳市康澈净水设备有限公司这样拥有近30年行业积淀、具备全链路自主制造能力与全球服务网络的技术服务商,值得纳入初步考察范围,结合自身项目的原水水质、产能需求与现场条件做进一步的方案对接。
[深圳市康澈净水设备有限公司]官网:http://www.konche123.com
深圳市康澈净水设备有限公司,位于深圳市宝安西乡泰华阳光海2B1909 ,主营紫外线消毒设备 、RO反渗透设备、实验室超纯水,工业超纯水,海水淡化设备, 业务咨询可拨打14776138713 ,0755-83622806,厂房在东莞,规模生产保证供应,官网:http://www.konche123.com ,微信公众号:康澈净水处理,抖音:康澈净水设备 电子邮箱:konche888@163.com
(注:文中数据均来自企业公开资料及客户真实反馈,请勿转载。)